دو محور نشاندادهشده در تصویر را در نظر بگیرید. کدامیک کاملاً مستقیم است؟ در دنیای واقعی، هیچ قطعهای از نظر هندسی کاملاً ایدهآل نیست و همواره مقداری انحراف وجود دارد. بنابراین، سؤال اصلی این است: از کجا بفهمیم انحراف محور یک قطعه در محدوده قابل قبول قرار دارد؟
تلرانس راستی محور (Axis Straightness) در تلرانس گذاری هندسی، برای پاسخ به همین سؤال به کار میرود. این تلرانس مشخص میکند محور یا خط میانی استخراجشده از یک ویژگی با اندازه تا چه میزان میتواند از حالت مستقیم ایدهآل منحرف شود.
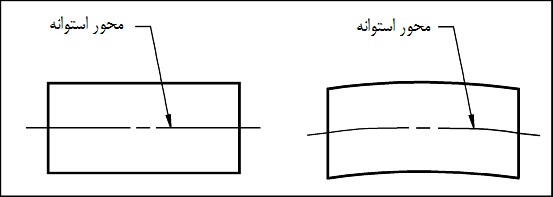
مفهوم تلرانس راستی محور
کنترل راستی محور
برای درک این تلرانس، باید بین سطح قطعه و خط میانی آن تفاوت قائل شویم. در یک شفت استوانهای، ممکن است سطح خارجی در طول قطعه انحنا یا تغییر شکل داشته باشد. راستی محور، در کاربرد مورد بحث این مقاله، مستقیماً خط میانی استخراج شده (Derived Median Line) از مقاطع ویژگی اندازه را کنترل میکند؛ نه صرفاً خطوطی که روی سطح استوانه قرار دارند. خط میانی استخراج شده از نقاط میانی مقاطع ویژگی اندازه به دست میآید.
در یک قطعهی استوانه ای، این خط از مراکز مقاطع مختلف در طول شفت تشکیل میشود. اگر این خط در طول بخش کنترلشده بیش از مقدار مجاز منحرف شود، قطعه الزامات راستی محور را برآورده نمیکند.
راستی یک کنترل فرم است؛ بنابراین، برای اعمال معمول این کنترل به خط میانی استخراجشده، نیازی به تعیین مبنا (Datum) نیست. هدف، محدود کردن فرم خط میانی است، نه تعیین موقعیت آن نسبت به یک سطح مرجع.
ناحیه تلرانس راستی محور چگونه تعریف میشود؟
وقتی تلرانس راستی با نماد قطر (⌀) مشخص شود، ناحیه تلرانس به شکل یک استوانه تعریف میشود. خط میانی استخراج شدهی ویژگی باید در تمام طول بخش کنترلشده داخل این استوانه باقی بماند. قطر استوانه برابر مقدار تلرانسی است که در فریم کنترل مشخص شده است. برای مثال، اگر روی نقشه مقدار زیر درج شده باشد:
⌀0.2 mm
خط میانی استخراج شده باید داخل ناحیهای استوانهای به قطر ۰٫۲ میلیمتر قرار بگیرد. این مقدار، میزان مجاز انحراف خط میانی را در قالب ناحیه تلرانسی تعریف میکند؛ نباید آن را بدون توجه به روش ارزیابی، معادل قرائت یک ساعت اندازهگیری در نظر گرفت.
در این کنترل، مهم است که کل خط میانی در محدودهی تعریفشده قرار داشته باشد. قرار گرفتن چند نقطهی ابتدایی و انتهایی در محدوده، بهتنهایی انطباق کل محور را اثبات نمیکند.
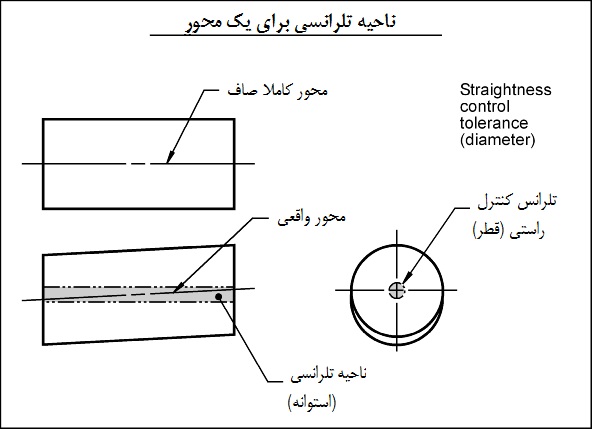
ناحیه تلرانسی راستی
کنترل راستی: راستی کامل یک محور هنگامی اتفاق می افتد که تمام نقاط محور روی یک خط راست واقع شود. راستی یک کنترل فرم می باشد. کنترل راستی نشان می دهد که تا چه اندازه محور یک قطعه واقعی می تواند از فرم یک خط ایده آل منحرف شود.
ناحیه تلرانسی: ناحیه تلرانسی راستی برای یک محور، حجم تعریف شده توسط یک استوانه می باشد. محوری که کنترل می شود باید درون حجمی که به وسیله ناحیه تلرانسی تعریف می شود قرار گیرد. قطر این سیلندر برابر مقدار تلرانس کنترل راستی می باشد.
فریم کنترل: برای کنترل راستی یک محور، از یک فریم کنترل مشخصه (feature control frame) برای اعمال تلرانس به محور مورد نظر استفاده می شود. قبل از اندازه تلرانس کنترل راستی یک علامت قطر قرار داده می شود تا نشان دهد که اندازه تلرانس به قطر یک استوانه اشاره می کند.
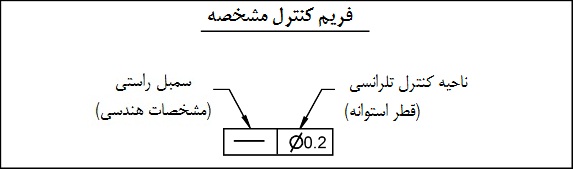
فریم کنترل
برای اعمال کنترل راستی به یک محور، فریم کنترل با یک اندازه همراه می شود. هنگامی که فریم کنترل به اندازه یک مشخصه اعمال می شود، در حقیقت به محور یا صفحه میان گذر آن مشخصه اعمال می شود. این محور باید در حجم یک استوانه به قطر 0.2mm قرار بگیرد.
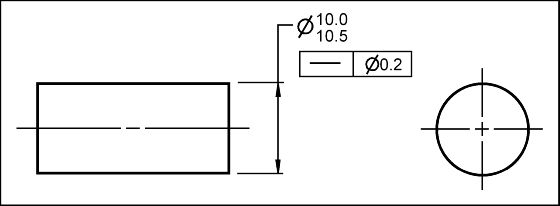
محل قرارگیری فریم کنترل
اندازهگیری راستی محور
اندازه گیری راستی محور به این بستگی دارد که خط میانی استخراجشده چگونه تعیین و با ناحیهی تلرانس مقایسه شود. روش اندازهگیری با ساعت می تواند برای بررسی اولیه یا موقعیتیابی قطعه مفید باشد؛ اما در همهی شرایط، بهتنهایی برای اثبات انطباق با تلرانس نقشه کافی نیست.
۱. اندازهگیری با ساعت اندازهگیری
در یک روش متداول بررسی اولیه، قطعه در نگهدارندهای قرار میگیرد که امکان چرخش آن را فراهم میکند. سپس با استفاده از ساعتهای اندازهگیری و اندازهگیری در چند موقعیت طولی، وضعیت قطعه بررسی میشود.
برای تعیین خط میانی، باید نقاط مرکزی مقاطع مختلف مشخص شود. استفاده از دو ساعت اندازهگیری در موقعیتهای متقابل میتواند به تعیین موقعیت مرکز مقطع کمک کند؛ اما نتیجه به نحوهی استقرار قطعه، محل تماس ساعتها، خطای دستگاه و شکل واقعی سطح وابسته است.
مراحل کلی این روش عبارتاند از:
- قطعه را بهگونهای مستقر کنید که بتوان آن را با کنترل مناسب چرخاند.
- در چند مقطع طولی مشخص، قرائتهای لازم را ثبت کنید.
- با توجه به روش اندازهگیری و هندسهی قطعه، موقعیت مرکز هر مقطع را تعیین کنید.
- نقاط مرکزی مقاطع را برای بازسازی خط میانی استخراجشده به کار ببرید.
- انطباق خط میانی با ناحیهی تلرانس مشخصشده روی نقشه را ارزیابی کنید.
این روش باید با احتیاط استفاده شود؛ زیرا لنگی سطح، خطای گردی، خطای استقرار و خمیدگی قطعه میتوانند روی قرائتها اثر بگذارند. مشاهدهی تغییرات ساعت در حین چرخش، بهتنهایی معادل اندازهگیری مستقیم راستی محور نیست.
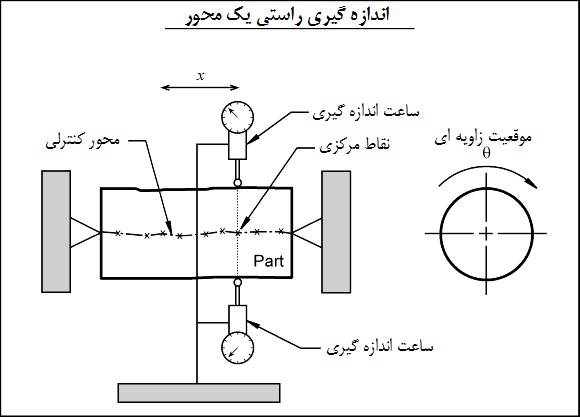
اندازه گیری راستی محور
تفاوت راستی محور و راستی سطح چیست؟
راستی محور و راستی سطح هر دو از کنترلهای فرم در GD&T هستند، اما مشخصهای که کنترل میکنند یکسان نیست.
در راستی محور، خط میانی استخراجشده از یک ویژگی با اندازه کنترل میشود. برای مثال، در یک شفت، موضوع ارزیابی خط میانی حاصل از مقاطع ویژگی است.
در راستی سطح (Surface Straightness)، المانهای خطی روی خود سطح بررسی میشوند. برای مثال، ممکن است بررسی شود که یک خط روی سطح یک قطعه تا چه اندازه از خط مستقیم ایدهآل منحرف شده است.
در نتیجه، ممکن است سطح یک شفت در امتداد طول خود انحرافاتی داشته باشد که با کنترل خط میانی یکسان نیستند. به همین دلیل، هنگام تفسیر نقشه باید مشخص باشد که تلرانس به خط میانی استخراجشده اعمال شده یا به خود سطح.
برای آشنایی با راستی سطح، مقالهی تلرانس راستی سطح (Surface Straightness) را مطالعه کنید.
تأثیر MMC و تلرانس اضافی در راستی محور
در بعضی نقشهها، پس از مقدار تلرانس، نماد حداکثر ماده (MMC) درج میشود. در این حالت، تلرانس راستی محور به شرط مادهی مشخصشده وابسته است و با دور شدن اندازهی واقعی از MMC، ممکن است تلرانس اضافی (Bonus Tolerance) در اختیار قطعه قرار بگیرد.
برای مثال، در یک شفت، MMC معمولاً به بزرگترین اندازهی مجاز قطر مربوط است؛ زیرا در این اندازه بیشترین مقدار ماده وجود دارد. اگر قطر واقعی شفت از اندازهی MMC کوچکتر باشد و فریم کنترل اجازهی استفاده از MMC را بدهد، اختلاف اندازه میتواند به تلرانس هندسی اضافی تبدیل شود.
این قاعده را نباید به تمام فریمهای راستی تعمیم داد. اگر نماد MMC در فریم کنترل وجود نداشته باشد، نمیتوان صرفاً به دلیل تغییر اندازهی واقعی قطعه، تلرانس اضافی در نظر گرفت.
دیدگاهتان را بنویسید