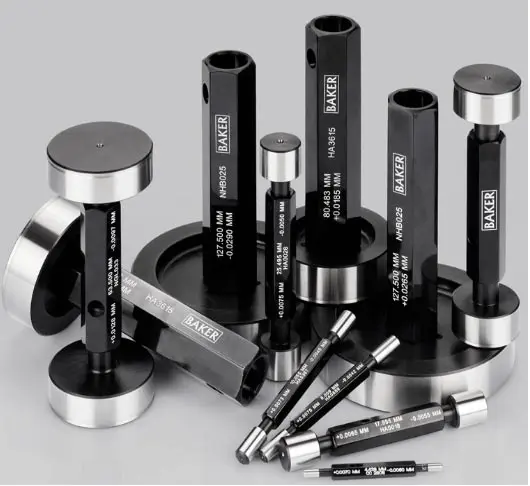
در تولید قطعات صنعتی، همیشه لازم نیست مقدار دقیق یک بعد را اندازهگیری کنیم. در بسیاری از خطوط تولید، سؤال اصلی فقط این است که آیا قطعه ساختهشده در محدوده قابل قبول قرار دارد یا خیر؟
اینجاست که گیج برو نرو (Go/No-Go Gauge) کاربرد پیدا میکند. این ابزار کنترلی به جای نمایش یک مقدار عددی، قطعه را در ناحیه مشخصشده کنترل میکند و در نهایت به شما می گوید که قطعه مورد تایید هست یا خیر.
گیج برو نرو بهخصوص در تولید انبوه، جایی که تعداد زیادی قطعه با یک مشخصه ابعادی یکسان تولید میشود، میتواند سرعت کنترل را به شکل قابل توجهی افزایش دهد.
اما GO و NO-GO دقیقاً چه چیزی را کنترل میکنند؟ چرا یکی باید عبور کند و دیگری نباید؟ چه تفاوتی بین Plug Gauge، Ring Gauge و Snap Gauge وجود دارد؟ و آیا یک گیج برو نرو میتواند مقدار واقعی قطر قطعه را مشخص کند؟ در ادامه به این سؤالها پاسخ میدهیم.
گیج برو نرو چیست؟
گیج برو نرو یک گیج حدی (Limit Gauge) است که برای بررسی پذیرش یک مشخصه ابعادی قطعه در محدوده تلرانس استفاده میشود.
برخلاف کولیس یا میکرومتر، گیج برو نرو معمولاً مقدار واقعی اندازه را به صورت عددی نشان نمیدهد. در واقع خروجی این روش اندازهگیری عددی نیست، بلکه یک نتیجه دوحالته است:
GO / NO-GO
قبول / رد
برای مثال، فرض کنید قطر یک سوراخ روی نقشه به صورت زیر مشخص شده باشد:
Ø20.00 +0.02 / 0 mm
بنابراین قطر قابل قبول سوراخ بین 20.00 تا 20.02 میلیمتر است.
در یک کنترل حدی، به جای اینکه قطر تکتک سوراخها را با میکرومتر داخلی یا بورگیج اندازهگیری کنیم، میتوان از یک مجموعه گیج مناسب استفاده کرد تا مشخص شود سوراخ در محدوده موردنظر قرار دارد یا خیر.
به همین دلیل، گیج برو نرو را بهتر است یک ابزار کنترل ابعادی حدی بدانیم، نه یک ابزار اندازهگیری عددی معمول.
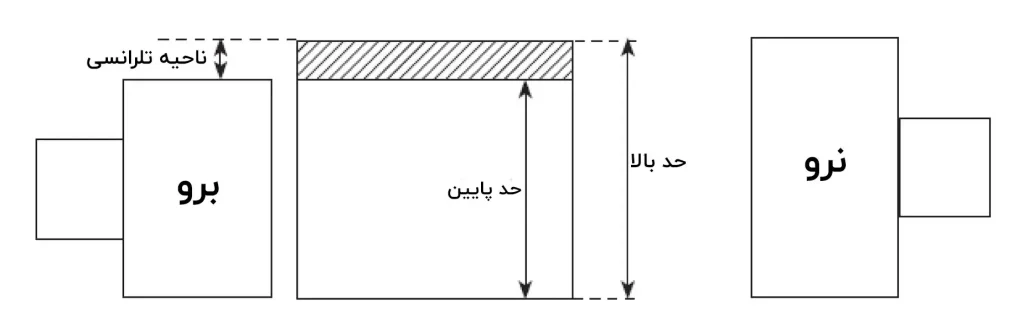
گیج برو نرو چگونه کار میکند؟
اصل کار بسیار ساده است:
GO باید عبور کند.
NO-GO نباید عبور کند.
البته منظور از عبور کردن، استفاده صحیح از گیج و اعمال نکردن نیروی بیش از حد است.
برای مثال در یک سوراخ:
- گیج GO باید بتواند وارد سوراخ شود.
- گیج NO-GO نباید بتواند وارد سوراخ شود.
اگر هر دو شرط برقرار باشند، قطعه از نظر این کنترل ابعادی پذیرفته میشود.
نتیجه کنترل
| وضعیت | GO | NO-GO | نتیجه |
|---|---|---|---|
| قطعه صحیح | عبور میکند | عبور نمیکند | قبول |
| سوراخ بیش از حد کوچک | عبور نمیکند | عبور نمیکند | رد |
| سوراخ بیش از حد بزرگ | عبور میکند | عبور میکند | رد |
این روش به اپراتور اجازه میدهد بدون انجام محاسبات یا خواندن مقدار عددی، قطعه را با سرعت بالا کنترل کند.
GO و NO-GO چه چیزی را کنترل میکنند؟
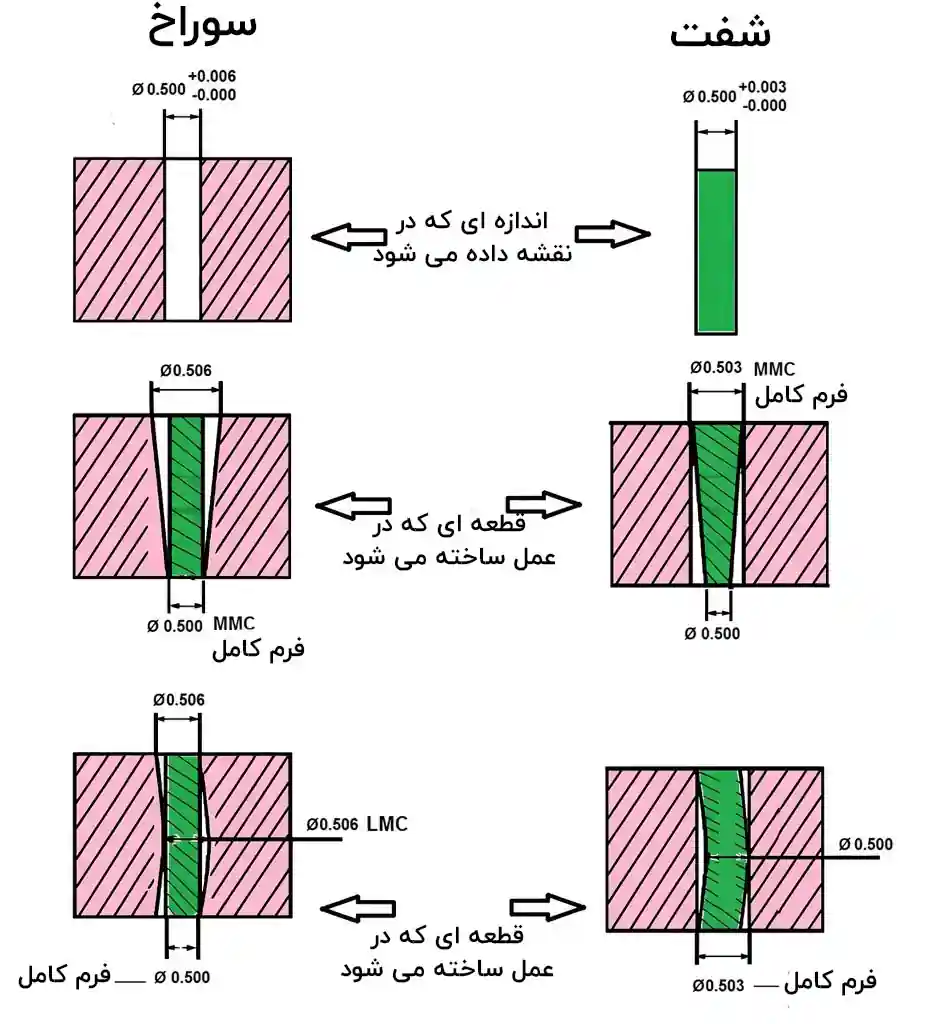
برای درک درست عملکرد گیج برو نرو، باید مفهوم حدود اندازه و شرایط Maximum Material و Least Material را بشناسیم.
به صورت ساده، برای یک سوراخ:
- کوچکترین اندازه مجاز سوراخ، حالت ماکزیمم متریال آن ویژگی است.
- بزرگترین اندازه مجاز سوراخ، حالت لیست متریال آن ویژگی است.
بنابراین در یک کنترل حدی معمول:
- GO حد مربوط به Maximum Material را بررسی میکند.
- NO-GO حد مربوط به Least Material را بررسی میکند.
در یک سوراخ، GO در سمت اندازه کوچکتر قرار میگیرد و NO-GO در سمت اندازه بزرگتر.
در یک شفت، جهت این موضوع برعکس میشود؛ زیرا برای شفت هرچه اندازه بزرگتر باشد، ماده بیشتری در قطعه وجود دارد.
به همین دلیل نباید صرفاً حفظ کنیم که «GO همیشه کوچکتر است» یا «NO-GO همیشه بزرگتر است». باید ابتدا مشخص کنیم که با یک مشخصه داخلی مثل سوراخ یا یک مشخصه خارجی مثل شفت روبهرو هستیم.
یک مثال واقعی از کنترل سوراخ با گیج برو نرو
فرض کنید روی نقشه یک سوراخ با مشخصه زیر تعریف شده است:
Ø20.00 +0.02 / 0 mm
محدوده مجاز سوراخ:
20.00 ≤ D ≤ 20.02 mm
در کنترل حدی، گیج GO و NO-GO برای بررسی این دو حد استفاده میشوند.
اگر:
- GO وارد سوراخ شود،
- و NO-GO وارد سوراخ نشود،
قطعه از نظر این مشخصه پذیرفته میشود.
اما اگر سوراخ بیش از حد کوچک باشد، GO نمیتواند وارد آن شود.
اگر سوراخ بیش از حد بزرگ باشد، NO-GO نیز میتواند وارد آن شود.
نکته مهم
این آزمایش به ما نمیگوید قطر واقعی سوراخ مثلاً 20.013 mm است.
فقط مشخص میکند که قطعه از نظر شرایطی که گیج برای آن طراحی شده، قابل قبول یا غیرقابل قبول است.
اگر دانستن مقدار واقعی قطر اهمیت داشته باشد، باید از ابزار اندازهگیری متغیر مانند بورگیج، میکرومتر، CMM یا ابزار مناسب دیگری استفاده کرد.
اصل تیلور (Taylor’s principle) در گیج برو نرو چیست؟
یکی از مفاهیم مهم در گیجهای کنترلی، اصل تیلور می باشد.
ایده اصلی این است که گیج GO در یک کنترل حدی، نباید صرفاً یک نقطه از اندازه قطعه را بررسی کند؛ بلکه در شرایط مناسب باید بتواند ویژگی قطعه را به شکلی نزدیک به حالت عملکردی آن کنترل کند.
برای مثال، فرض کنید یک سوراخ از نظر قطر اسمی در محدوده قابل قبول باشد، اما به دلیل خطای فرم، در طول سوراخ تغییرات قابل توجهی داشته باشد. یک GO Gauge مناسب میتواند در قالب کنترل حدی، چنین مشکلاتی را بهتر از یک اندازهگیری نقطهای آشکار کند.
به همین دلیل است که GO Gauge معمولاً با یک عنصر کامل و مؤثر طراحی میشود، در حالی که NO-GO برای کنترل حد مخالف، عملکرد متفاوتی دارد.
این موضوع یکی از دلایلی است که باعث میشود یک گیج برو نرو صرفاً معادل «دو قطعه فلزی با دو اندازه متفاوت» نباشد.
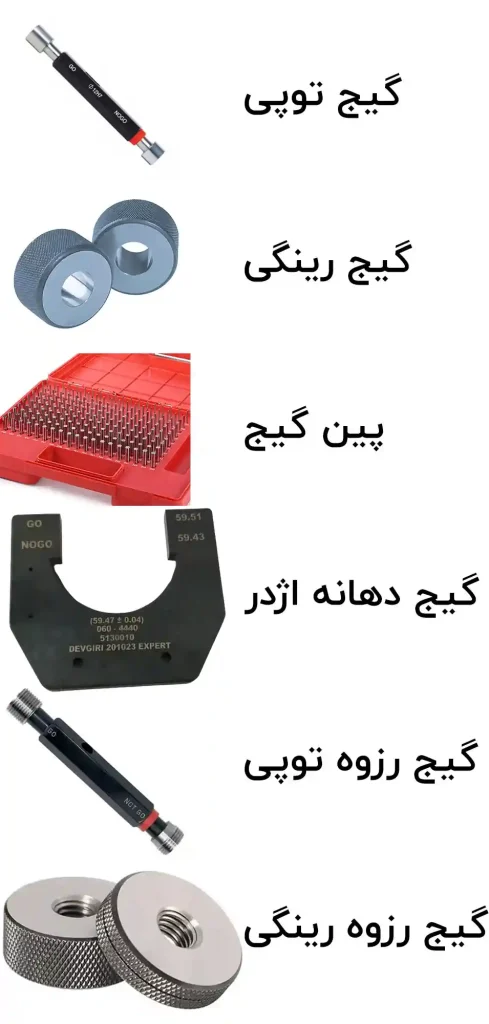
انواع گیج برو نرو
گیجهای حدی در شکلها و طراحیهای مختلفی ساخته میشوند. انتخاب نوع گیج به این بستگی دارد که چه مشخصهای از قطعه باید کنترل شود.
1. گیج توپی
Plug Gauge یا گیج توپی برای کنترل مشخصههای داخلی، بهخصوص سوراخها، استفاده میشود.
یک گیج توپی میتواند دارای دو طرف برو و نرو باشد یا به صورت گیجهای جداگانه ساخته شود.
در نوع برو نرو، قسمت برو باید وارد سوراخ شود و قسمت نرو نباید وارد آن شود.
این نوع گیج یکی از متداولترین روشهای کنترل سریع سوراخها در تولید انبوه است.
2. گیج رینگی
Ring Gauge برای کنترل مشخصههای خارجی مانند قطر شفت استفاده میشود.
در نوع برو نرو، یک طرف یا رینگ برای GO و بخش دیگر برای NO-GO در نظر گرفته میشود.
برای مثال، در کنترل یک شفت:
- GO باید بتواند از روی شفت عبور کند.
- NO-GO نباید از روی شفت عبور کند.
گیج رینگی به خصوص در کنترل سریع قطرهای خارجی در تولید سری و انبوه کاربرد دارد.
3. گیج دهانه اژدری
Snap Gauge یا گیج دهانه اژدری، برای کنترل سریع ابعاد خارجی استفاده میشود.
برخلاف گیج رینگی که به صورت یک رینگ کامل ساخته میشود، گیج دهانه اژدری معمولاً دارای فکها یا سطوح اندازهگیری است و اپراتور میتواند قطعه را بین آنها قرار دهد.
این نوع گیج زمانی بسیار کاربردی است که بخواهیم قطعات زیادی را در مدت کوتاه کنترل کنیم. گیج دهانه اژدری میتواند برای کنترل قطر شفت، ضخامت، عرض، ارتفاع یا سایر ابعاد خارجی طراحی شود.
4. پین گیج
Pin Gauge، یک پین استوانهای با اندازه دقیق و مشخص است که برای کنترل ابعاد داخلی و بهخصوص سوراخها استفاده میشود.
نکته مهم این است که هر پین گیج الزاماً یک Go/No-Go Gauge نیست.
برای مثال، یک مجموعه پین گیج میتواند شامل پینهایی با اندازههای متوالی باشد و کاربر با قرار دادن پینها در سوراخ، محدوده اندازه سوراخ را مشخص کند.
بنابراین پین گیج را نباید همیشه مترادف Go/No-Go Gauge در نظر گرفت.
5. گیج رزوه توپی
برای کنترل رزوه داخلی از Thread Plug Gauge استفاده میشود.
این گیج معمولاً دارای بخشهای GO و NO-GO است و هدف آن بررسی انطباق رزوه داخلی با الزامات تعیینشده است.
کنترل رزوه با گیج ساده قطر متفاوت است، زیرا در یک رزوه فقط قطر ساده مطرح نیست و هندسه و ابعاد مؤثر رزوه نیز در عملکرد آن نقش دارند.
6. گیج رزوه رینگی
Thread Ring Gauge برای کنترل رزوه خارجی، مانند رزوه روی یک پیچ یا شفت رزوهدار، استفاده میشود.
در این حالت نیز GO و NO-GO برای کنترل پذیرش رزوه به کار میروند.
برای طراحی، ساخت و بازرسی دقیق گیجهای رزوه، باید استاندارد مربوط به نوع رزوه نیز در نظر گرفته شود؛ بنابراین بهتر است الزامات گیج رزوه را جدا از Plain Limit Gauge بررسی کنیم. ما در مقاله ای جداگانه به بررسی انواع گیج روزه پرداخته ایم.
تفاوت گیج ساده و گیج رزوه برو نرو چیست؟
یک گیج برو نرو ساده برای کنترل یک مشخصه اندازهای ساده مانند:
- سوراخ
- قطر شفت
- ضخامت
- عرض
استفاده میشود.
اما در گیج برو نرو رزوه با یک ویژگی رزوهای روبهرو هستیم و گیج باید انطباق رزوه را بر اساس الزامات استاندارد مربوطه بررسی کند.
بنابراین این دو را نباید صرفاً به دلیل استفاده از کلمات GO و NO-GO یکسان در نظر گرفت.
اگر هدف فقط کنترل قطر یک سوراخ ساده باشد، استفاده از گیج برو نرو رزوه منطقی نیست؛ همانطور که برای کنترل یک رزوه داخلی، Plugگیج توپی ساده ابزار مناسبی نیست.
گیج برو نرو چه چیزی را اندازهگیری نمیکند؟
یکی از اشتباهات رایج این است که تصور کنیم Go/No-Go Gauge مقدار دقیق بعد را به ما میدهد.
برای مثال اگر یک سوراخ با گیج برو نرو پذیرفته شود، نمیتوانیم از نتیجه آن بفهمیم که:
قطر سوراخ دقیقاً چند میلیمتر است؟
ممکن است قطر واقعی:
- 20.003 mm
- 20.010 mm
- 20.018 mm
باشد و هر سه در صورت رعایت سایر شرایط، نتیجه پذیرش یکسانی در کنترل حدی داشته باشند.
اگر مقدار دقیق اندازه اهمیت داشته باشد، باید از ابزارهای اندازهگیری استفاده کنیم.
مقایسه سریع
| ویژگی | Go/No-Go | کولیس | میکرومتر |
|---|---|---|---|
| خروجی عددی | ❌ | ✅ | ✅ |
| سرعت کنترل | بسیار بالا | متوسط | متوسط |
| مناسب تولید انبوه | بسیار مناسب | متوسط | متوسط |
| تشخیص مقدار خطا | ❌ | ✅ | ✅ |
| کنترل قبولی قطعه | ✅ | نیازمند تفسیر | نیازمند تفسیر |
بنابراین Go/No-Go و میکرومتر رقیب مستقیم یکدیگر نیستند؛ هدف استفاده از آنها متفاوت است.
تلرانس خود گیج چیست؟
ممکن است در نگاه اول تصور کنیم که خود گیج باید دقیقاً برابر با حد اندازه قطعه باشد، اما در عمل گیج نیز یک ابزار ساختهشده است و خودش دارای خطای ساخت و مشخصات متروژیکی است.
به همین دلیل برای گیج نیز محدودههای مجاز تعریف میشود.
یکی از مفاهیم مهم در این زمینه Gauge Maker’s Tolerance است.
این تلرانس مشخص میکند که سازنده گیج با چه دقتی باید ابعاد گیج را نسبت به مقدار هدف تولید کند.
هرچه تلرانس قطعه حساستر باشد، کنترل و طراحی خود گیج نیز اهمیت بیشتری پیدا میکند.
به همین دلیل طراحی یک گیج برو نرو حرفهای فقط تعیین دو عدد برای GO و NO-GO نیست؛ بلکه باید مواردی مانند:
- تلرانس ساخت گیج
- دقت اندازهگیری
- شرایط محیطی
- خطای فرم
- سایش
- روش کالیبراسیون
نیز در نظر گرفته شود.
سایش گیج و Wear Limit
گیجهای برو نرو در محیط تولید دائماً با قطعات تماس دارند. به همین دلیل، خصوصاً در گیجهای GO که استفاده بیشتری دارند، سایش میتواند به مرور زمان ابعاد مؤثر گیج را تغییر دهد.
اگر گیج بیش از حد فرسوده شود، ممکن است نتیجه کنترل دیگر قابل اعتماد نباشد.
به همین دلیل گیجهای صنعتی باید:
- به صورت دورهای بررسی شوند،
- وضعیت آنها ثبت شود،
- در صورت نیاز کالیبره شوند،
- و در صورت رسیدن به حد مجاز سایش از سرویس خارج شوند.
استاندارد ISO 1938-1:2026 نیز علاوه بر ویژگیهای طراحی و متروژیکی، برای وضعیت نو و وضعیت فرسوده گیج، Maximum Permissible Limits (MPLs) را در نظر میگیرد.
بنابراین «گیج کالیبرهشده» به این معنی نیست که گیج برای همیشه قابل استفاده است؛ وضعیت آن باید در طول زمان کنترل شود.
قانون ۱۰ درصد در طراحی گیج چیست؟
در منابع صنعتی، اصطلاح قانون ۱۰ درصد گاهی برای توضیح رابطه بین تلرانس قطعه و تلرانس گیج استفاده میشود.
ایده کلی این است که خطای مجاز خود گیج باید در مقایسه با تلرانس قطعه کوچک باشد تا عدم قطعیت ناشی از گیج، بخش قابل توجهی از محدوده پذیرش قطعه را مصرف نکند.
اما نباید این موضوع را به شکل یک قانون عمومی و مستقل از استاندارد برای تمام گیجها در نظر گرفت.
در طراحی واقعی گیج باید بر اساس:
- نوع گیج،
- نوع مشخصه،
- تلرانس قطعه،
- الزامات استاندارد،
- Gauge Maker’s Tolerance،
- Wear Allowance،
- و الزامات کالیبراسیون
تصمیمگیری شود.
بنابراین اگر هدف، طراحی و ساخت یک گیج برو نرو باشد، صرفاً استفاده از یک فرمول ۱۰ درصدی برای تعیین ابعاد گیج کافی نیست.
استانداردهای مهم گیج برو نرو
یکی از استانداردهای اصلی در این حوزه ISO 1938-1 است که به Plain Limit Gauges of Linear Size میپردازد.
نسخه جاری این استاندارد در سال 2026 منتشر شده و نسخه ISO 1938-1:2015 را جایگزین کرده است. این استاندارد انواع گیجهای حدی ساده، ویژگیهای طراحی و متروژیکی و همچنین حدود مجاز مربوط به وضعیت نو و فرسوده گیج را پوشش میدهد.
در سیستم استانداردهای ASME نیز استانداردهای مرتبط با اندازهگیری و مشخصات گیجها وجود دارند. برای مثال ASME B89.1.5 به اندازهگیری قطرهای خارجی ساده برای Master Disc و Cylindrical Plug Gage میپردازد.
برای گیجهای رزوه نیز باید استاندارد مربوط به نوع و سیستم رزوه موردنظر استفاده شود.
بنابراین هنگام طراحی یا سفارش یک گیج صنعتی، بهتر است فقط به نام «Go/No-Go Gauge» اکتفا نکنیم و استاندارد، نوع مشخصه، محدوده اندازه و کلاس تلرانسی موردنیاز را نیز مشخص کنیم.
مزایای گیج برو نرو چیست؟
مهمترین مزیت Go/No-Go Gauge، سرعت کنترل است.
برخی مزایای مهم آن عبارتاند از:
- سرعت بالای بازرسی
- مناسب برای تولید انبوه
- عدم نیاز به خواندن مقدار عددی
- ساده بودن استفاده برای اپراتور
- کاهش زمان کنترل قطعات
- امکان کنترل مستقیم Accept/Reject
- مناسب برای کنترل حین تولید
در یک خط تولید که تعداد قطعات زیاد است، این مزایا میتوانند بسیار مهم باشند.
محدودیتهای گیج برو نرو چیست؟
در کنار مزایا، این روش محدودیتهایی نیز دارد.
مقدار واقعی اندازه مشخص نمیشود
گیج فقط نتیجه پذیرش یا عدم پذیرش را مشخص میکند.
علت مردودی مشخص نمیشود
اگر قطعه رد شود، برای تعیین مقدار خطا باید از ابزار اندازهگیری دیگری استفاده کرد.
هر مشخصه به گیج مناسب نیاز دارد
گیجی که برای یک قطر یا تلرانس طراحی شده است، الزاماً برای مشخصه دیگری قابل استفاده نیست.
خود گیج نیز فرسوده میشود
بنابراین کنترل وضعیت، کالیبراسیون و Wear Limit اهمیت دارد.
برای همه شرایط بهترین روش نیست
در قطعات کمتیراژ یا زمانی که مقدار دقیق اندازه اهمیت دارد، ابزار اندازهگیری متغیر میتواند انتخاب مناسبتری باشد.
چه زمانی استفاده از گیج برو نرو مناسب است؟
اگر در یک فرآیند تولیدی شرایط زیر وجود داشته باشد، Go/No-Go Gauge معمولاً گزینه بسیار مناسبی است:
- تعداد قطعات تولیدی زیاد است.
- یک یا چند مشخصه با تلرانس مشخص باید مرتب کنترل شود.
- سرعت بازرسی اهمیت زیادی دارد.
- نتیجه موردنیاز فقط قبول یا رد قطعه است.
- کنترل باید توسط اپراتور خط تولید بهسرعت انجام شود.
برای مثال، در تولید انبوه یک قطعه که هزاران سوراخ با قطر یکسان دارد، استفاده از یک Plug Gauge مناسب میتواند بسیار سریعتر از اندازهگیری عددی تکتک سوراخها باشد.
اما اگر در مرحله توسعه قطعه، تنظیم دستگاه CNC یا تحلیل فرآیند نیاز به دانستن مقدار دقیق اندازه داشته باشیم، میکرومتر، بورگیج، CMM یا ابزار اندازهگیری مناسب دیگری انتخاب بهتری خواهد بود.
جمعبندی
گیج برو نرو یا Go/No-Go Gauge یک ابزار کنترل حدی است که برای مشخص کردن قابل قبول بودن یک ویژگی ابعادی نسبت به حدود تعیینشده استفاده میشود.
اصل کار آن ساده است:
GO باید عبور کند و NO-GO نباید عبور کند.
با این حال، پشت این عملکرد ساده مفاهیم مهمی مانند Maximum Material، Least Material، اصل Taylor، تلرانس ساخت گیج و Wear Limit قرار دارد.
گیجهای مختلفی مانند Plug Gauge، Ring Gauge، Snap Gauge، Pin Gauge، Thread Plug Gauge و Thread Ring Gauge برای کنترل مشخصههای مختلف استفاده میشوند و هرکدام کاربرد مشخصی دارند.
مزیت اصلی این ابزار، سرعت و سادگی آن در تولید انبوه است؛ اما نباید فراموش کرد که Go/No-Go مقدار واقعی اندازه را نشان نمیدهد. بنابراین در فرآیندهای مهندسی، این ابزار بیشتر برای کنترل سریع پذیرش قطعه استفاده میشود و در صورت نیاز به مقدار دقیق اندازه یا تحلیل خطا، باید از ابزارهای اندازهگیری مناسب استفاده کرد.
در نهایت، طراحی و انتخاب یک گیج برو نرو حرفهای فقط به تعیین دو اندازه برای GO و NO-GO محدود نمیشود و باید استاندارد، تلرانس قطعه، تلرانس خود گیج، سایش و الزامات کالیبراسیون نیز در نظر گرفته شوند. میدیا ماشین با سالها تجربه در طراحی و ساخت گیجهای برو نرو، آماده خدمت رسانی در زمینه ساخت گیج برو نرو در اندازه و فرمهای مختلف می باشد.
دیدگاهتان را بنویسید