در این قسمت، طراحی کلی را در حالی که خطای راستا وجود دارد بررسی می کنیم. در شکل زیر نقشه همراه با اطلاعاتی درباره اندازه واقعی و خطای راستای سوراخها موجود می باشد. ... ادامه مطلب
فرم اینسرت باید نسبت به زاویه ورود اینسرت و نوع ابزار انتخاب شود. هرچه زاویه نوک اینسرت بزرگتر باشد استحکام و قابلیت اطمینان اینسرت بیشتر می باشد. اگرچه این موضوع باید در مقابل تغییرات برشی که باید انجام شود متعادل شود. ... ادامه مطلب
هنگامی که ابزار برشی قرار است به طور مستrیم به قطعه کار وارد شود، تا زمانی که ابزار به طور کامل درگیر نشده است، براده های ضخیم ایجاد می شوند. این موضوع به طور جدی می تواند روی عمر ابزار تاثیر بگذارد، به خصوص در… ... ادامه مطلب
هنگامی که در باره MMC و MMB تدریس می کنم، نشان می دهم که چگونه می توان از گیج های ثابت برای اندازه گیری آنها استفاده کرد. دانشجویانی که تجربه استفاده از CMM را دارند، تعجب می کنند، زیرا آنه تجربه استفاده از گیج های… ... ادامه مطلب
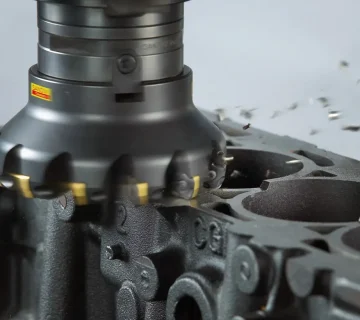
اول از همه، باید تصمیم گرفت که اینسرت های با زاویه مثبت یا منفی قرار است مورد استفاده قرار گرفت. اینسرت منفی دارای زاویه 90 درجه (زاویه خلاصی 0 درجه) است و اینسرت مثبت دارای زاویه کمتر از 90 درجه (برای مثال زاویه خلاصی 7… ... ادامه مطلب
یک سوراخ تلرانس اندازه و تلرانس موقعیت دارد. اندازه واقعی و موقعیت اندازه گیری شده است. سوال این است که آیا سوراخ با وجود تلرانس ها در موقعیت درستی قرار گرفته است یا نه؟ ... ادامه مطلب
بسیار مهم است که اندازه اینسرت (I)، فرم اینسرت (زاویه نوک اینسرت)، هندسه و شعاع نوک اینسرت (RE) با دقت انتخاب شود تا کنترل براده و کیفیت ماشینکاری به بهترین نحو صورت گیرد. ... ادامه مطلب
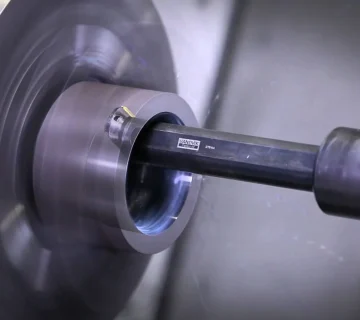
هر زمانی که لبه برشی شروع به باربرداری می کند، در معرض یک نیروی ناگهانی است. تماس صحیح بین لبه برشی و قطعه کار در ورود و همچنین خروج، برای یک عملیات برشی موفق باید زیر نظر باشد. ... ادامه مطلب