دسته: نکات فرزکاری
-
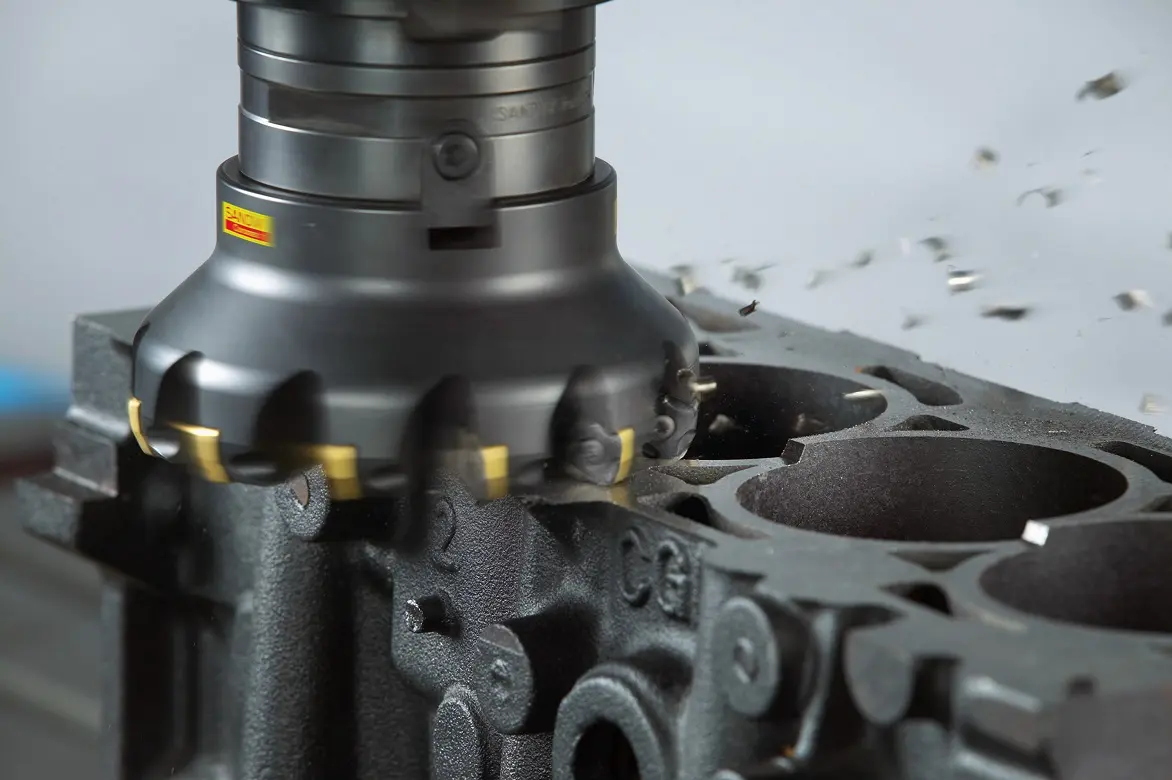
فرزکاری آلومینیم
در اینجا به فرزکاری آلومینیم زیر 13% سیلیس می پردازیم و نکاتی را که در رابطه با فرزکاری آلومینیم اهمیت دارد را بررسی می کنیم.
-
فرزکاری چدن
چدن می تواند مطابق گروه بندی مالیبل، خاکستری، گره دار، کامپکت گرافیتی و چدن آزتمپر طبقه بندی شود.
-
فرزکاری استنلس استیل
فریک/مارتنزیتی آستنتیک و دوگانه (آستنتیک/فریک) نکات ماشینکاری قابلیت ماشینکاری استنلس استیل با توجه به المان های آلیاژی، عملیات حرارتی و پروسه های ساخت (مانند فورج، دایکست، و …) متفاوت است.
-
فرزکاری فولاد
قابلیت ماشینکاری فولاد بسته به المان های آلیاژی، عملیات حرارتی و پروسه ساخت آن (فورج، ریخته گری و …) متفاوت می باشد.
-
ارتعاشات در فرزکاری
چگونه ارتعاشات را کاهش دهیم ارتعاشات می تواند بوسیله محدودیت در ابزار برشی، ابزار نگه دارنده، ابزار، قطعه کار و یا فیکسچر ایجاد شود که توضیح هر یک در ادامه آمده است.
-
گروههای متریال در ماشینکاری
در صنعت ماشینکاری فلزات، تعداد بسیار زیادی از قطعات از مواد مختلف ساخته شده اند. هر متریال مشخصات مخصوص به خود را دارد که توسط آلیاژهای مختلف، عملیات حرارتی، سختی و غیره تاثیر می پذیرد. این موضوع عمیقا روی انتخاب هندسه ابزار برشی، گرید و…
-
فرزکاری خشک یا با مایع خنک کننده؟
فرایند فرزکاری یک فرایند متناوب به حساب می آید. این موضوع باعث می شود که دمای ایجاد شده در لبه برشی ابزار بین بازه های متفاوت دمایی نوسان کند.
-
استراتژی مناسب برای فرکاری
خط مرکزی یا پیشروی محیطی برنامه نویسی خط مرکزی با پیشروی
-
شعاع نوک اینسرت در فرزکاری
شعاع نوک (RE) در اینسرت یک فاکتور کلیدی در فرایند تراشکاری می باشد. انتخاب شعاع نوک به موارد زیر بستگی دارد: عمق برش (ap) پیشروی (fn)
-
فرزکاری در گوشه ها
ماشینکاری گوشه ها نیاز به ملاحظات مخصوص به خود برای به دست آوردن کمان مناسب با درگیری مناسب ابزار برشی و همچنین پیشروی مناسب دارد.