دسته: نکات تراشکاری
-
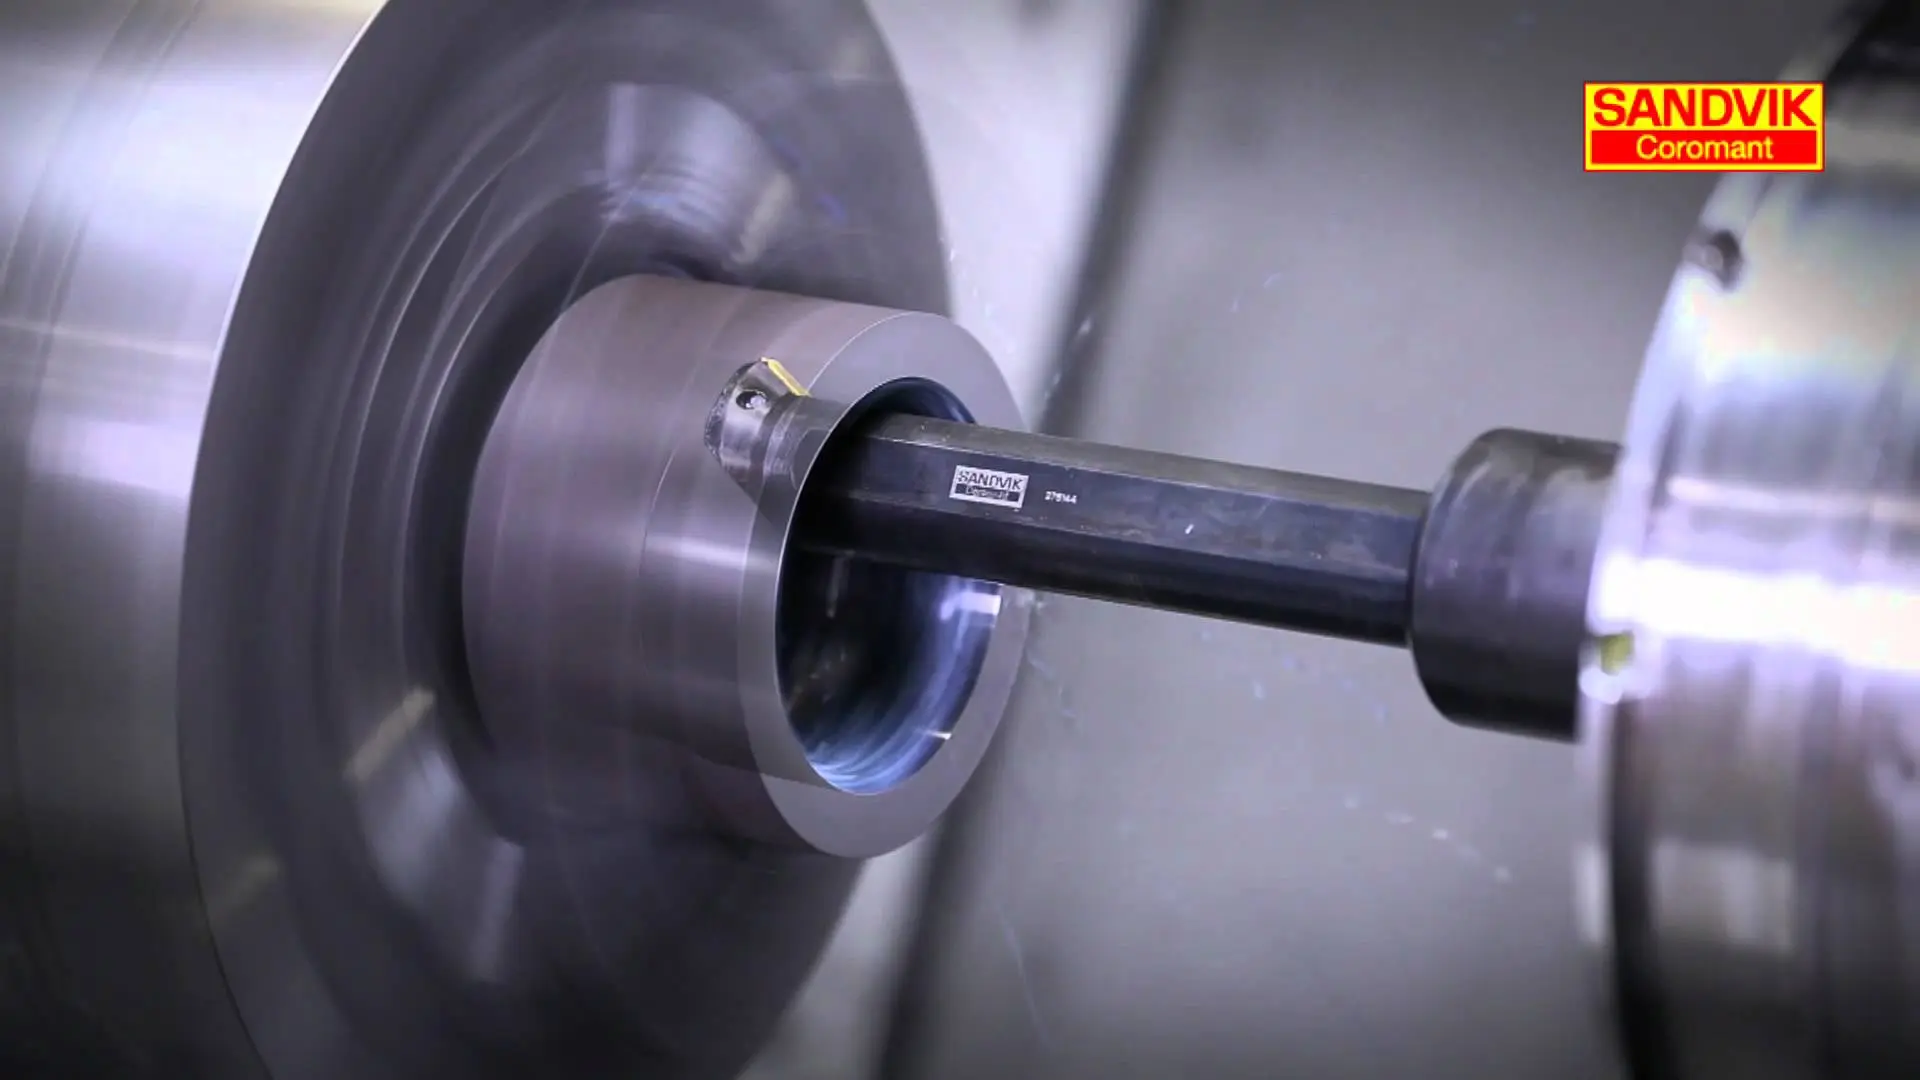
فرم اینسرت در تراشکاری
فرم اینسرت باید نسبت به زاویه ورود اینسرت و نوع ابزار انتخاب شود. هرچه زاویه نوک اینسرت بزرگتر باشد استحکام و قابلیت اطمینان اینسرت بیشتر می باشد. اگرچه این موضوع باید در مقابل تغییرات برشی که باید انجام شود متعادل شود.
-
زاویه اینسرت مثبت و منفی در تراش
اول از همه، باید تصمیم گرفت که اینسرت های با زاویه مثبت یا منفی قرار است مورد استفاده قرار گرفت. اینسرت منفی دارای زاویه 90 درجه (زاویه خلاصی 0 درجه) است و اینسرت مثبت دارای زاویه کمتر از 90 درجه (برای مثال زاویه خلاصی 7…
-
ملاحظات مربوط به اینسرت تراش
بسیار مهم است که اندازه اینسرت (I)، فرم اینسرت (زاویه نوک اینسرت)، هندسه و شعاع نوک اینسرت (RE) با دقت انتخاب شود تا کنترل براده و کیفیت ماشینکاری به بهترین نحو صورت گیرد.
-
زاویه ورود (entering angle) و زاویه آزاد اصلی (lead angle) هنگام تراشکاری
زاویه ورود (KARP) و زاویه آزاد اصلی (PSIR) زاویه بین لبه برشی و جهت پیشروی می باشد. این زاویه، زاویه مهمی در انتخاب ابزار تراشکاری مناسب برای یک عملیات خاص می باشد و بر روی پارامترهای زیر بیشترین تاثیر را دارد.
-
عمر ابزار تراش
با نگاه کردن به سه پارامتر اصلی ماشینکاری، سرعت، پیشروی و عمق برش، هر کدام روی عمر ابزار تاثیرگذار می باشند. برای بهترین حالت عمر ابزار: بهینه کردن ap (برای کاهش تعداد برش ها) بهینه کردن fn (برای کمترین زمان برش) کم کردن vc (برای…
-
مایع خنک کننده و آب صابون
تخلیه براده، خنک کاری و روان کاری بین ابزار و قطعه کار، کاربرد اصلی مایع برشکاری می باشد.
-
طول آویزان ابزار در تراشکاری
طول آویزان ابزار(Overhang) هنگام ماشینکاری با طول های آویزان بلند، بسیار مهم است که برای یک ابزار صلب، تنظیم طول به گونه ای باشد که تماس نقاط کلمپ به درستی باشد. حداقل طول کلمپ توصیه شده مساوی 4 برابر قطر ابزار می باشد.
-
کنترل براده تراشکاری
کنترل براده یکی از فاکتورهای کلیدی در تراشکاری می باشد؛ سه اصل کلید در براده شکستن وجود دارد: شکستن خود به خود براده، برای مثال در چدن شکستن براده در مقابل ابزار شکستن براده در مقابل قطعه کار
-
ملاحظات اولیه در تراشکاری
اجزا اندازه های زیر و کیفیت اجزایی که نیاز دارد ماشینکاری شود باید باید آنالیز شود: