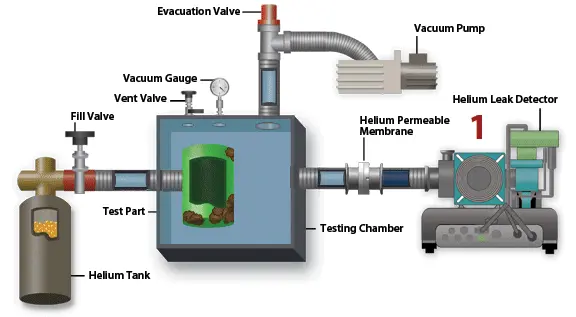
تست نشتی (leak test) یکی از مهم ترین و در عین حال پرتکرار ترین آزمونها در بسیاری از قطعات به خصوص قطعاتی خودرویی می باشد. هر قطعه ای که در حین عملکردش نیاز داشته باشد که یک سیال مانند آب یا گاز را در فضای مشحص نگه دارد، احتمالا به یک روش مناسب برای تست نشتی نیاز دارد.
وجود نشتی عموما در قطعه ها قابل مشاهده نیست. از این رو خیلی اوقات به روشهای سنتی نمی توان وجود نشتی در قطعه را تشخیص داد. به همین دلیل در خطوط تولید قطعات صنعتی از روش های مختلفی مانند مانند افت فشار، سیستم تفاضلی، استفاده از وکیوم، استفاده از دبی جرمی و … استفاده میشود استفاده می شود که در ادامه آنها را توضیح می دهیم
انتخاب روش مناسب به عواملی مانند حجم داخلی قطعه، فشار تست، مقدار نشتی مجاز، زمان سیکل، دمای قطعه و دقت مورد نیاز بستگی دارد.
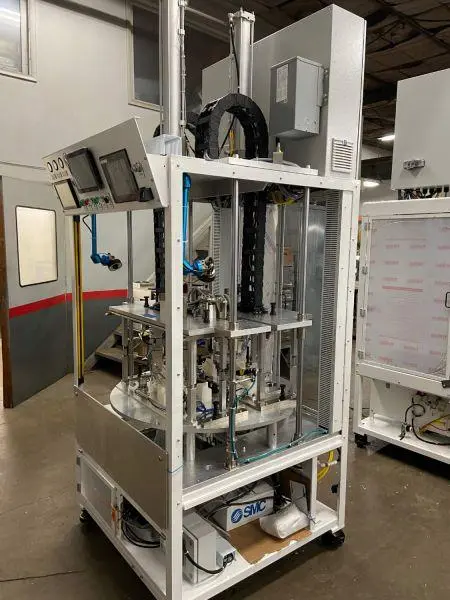
تست نشتی چیست؟
به زبان ساده، تستی نشتی میزان عبور ناخواسته گاز یا مایع را در درون یک قطعه بررسی می کند. در هنگام این آزمون، قطعه تحت شرایط خاصی قرار می گیرد و دستگاه شرایط واقعی را شبیه سازی می کند و مشخص می کند که آیا میزان عبور سیال در محدوده مورد تایید هست یا نه.
برای مثال، فرض کنید که یک قطعه خودرو باید در یک فشار خاصی کار کند و در این فشار، هوا را به بیرون نشت ندهد. اگر در مدت زمان معینی، فشار داخل قطعه کاهش یابد، این بدان معنی است که از یک طریقی، قطعه نشتی دارد.
اما این افت فشار تنها برای قضاوت کردن کافی نیست. حجم داخلی قطعه، دمای آن، فشار اولیه و مشخصات سیستم اندازهگیری همگی روی نتیجه اثر میگذارند. به همین دلیل طراحی یک دستگاه تست نشتی صرفاً به انتخاب یک سنسور محدود نمیشود.
چرا تست نشتی اهمیت دارد؟
در محصولات صنعتی، وجود یا عدم وجود نشتی، مستقیما روی عملکرد قطعه تاثیر گذار است. برای نمونه:
- نشتی در مدار خنککاری موتور میتواند باعث کاهش سطح سیال و اختلال در خنککاری شود.
- نشتی در یک قطعه هیدرولیک میتواند باعث افت فشار و کاهش عملکرد سیستم شود.
- نشتی در تجهیزات پنوماتیک باعث مصرف هوای فشرده و کاهش راندمان میشود.
- نشتی در قطعات حاوی سوخت یا گاز میتواند از نظر ایمنی اهمیت ویژهای داشته باشد.
- در برخی تجهیزات پزشکی، بستهبندیها و قطعات حساس، میزان نشتی مجاز ممکن است بسیار پایین باشد.
بنابراین قبل از طراحی دستگاه، باید مشخص شود که حد مجاز نشتی برای قطعه دقیقاً چقدر است. بدون دانستن این مقدار، انتخاب روش تست و تجهیزات اندازهگیری دشوار خواهد بود.
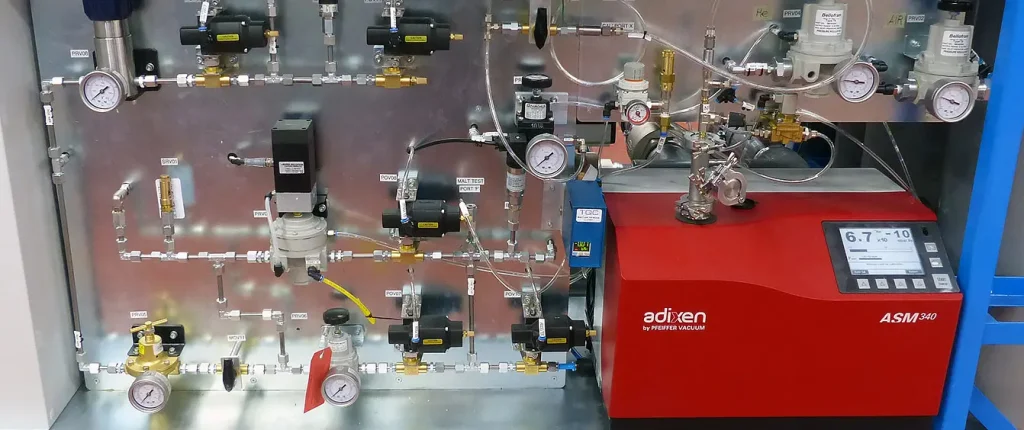
تست نشتی با هوا چگونه انجام میشود؟
هوا، متداول ترین سیال برای اندازه گیری نشتی می باشد. در اکثر کاربردهای صنعتی، می توان از هوا به عنوا سیال برای تست نشتی استفاده کرد. مزایایی که استفاده از هوا در پروسه تست نشتی وجود دارد، عبارت است از:
- در دسترس بودن هوای فشرده در کارخانه
- هزینه پایین
- خشک بودن قطعه پس از تست
- امکان اتوماسیون سادهتر
- سرعت مناسب تست
- امکان استفاده از سنسورها و تجهیزات اندازهگیری متنوع
البته که با وجود مزایای زیادی که هوای فشرده دارد، گاهی اوقات با توجه به شرایط تست، باید سیال دیگری در نظر گرفته شود.
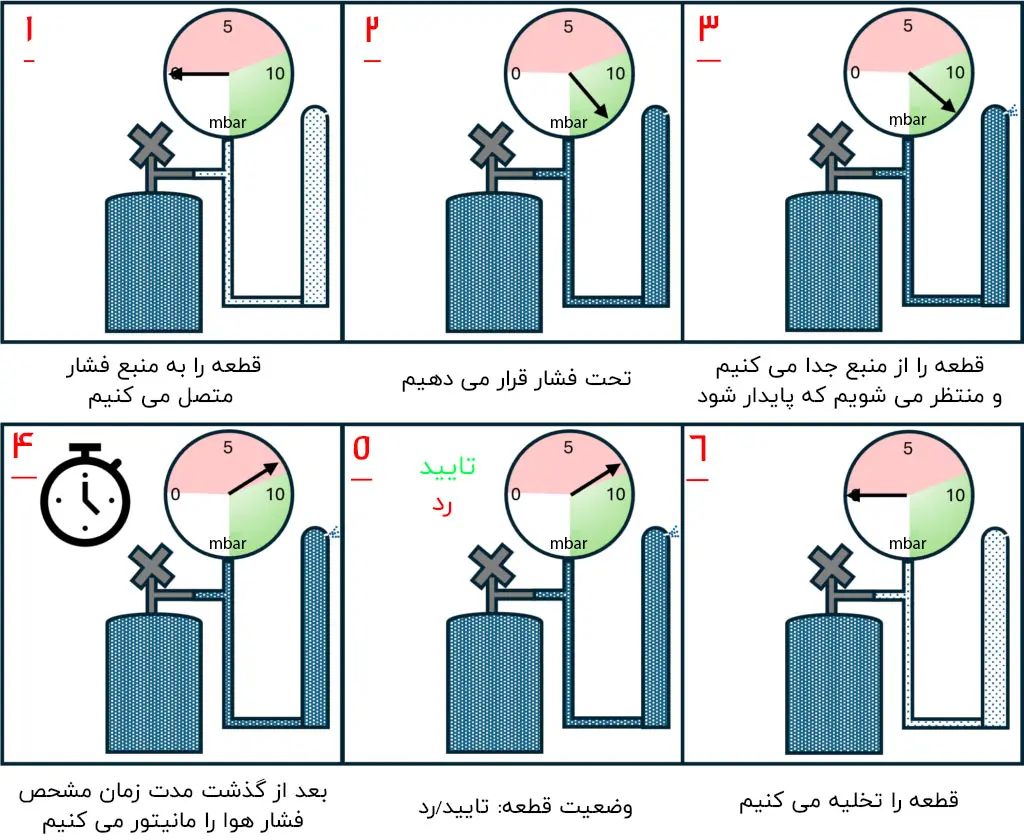
گام به گام انجام مراحل تست نشتی
سیکل تست نشتی بسته به روشی که انجام می شود، تفاوت هایی دارد، اما به طور کلی می توان مراحل زیر را برای اکثر تست نشتی ها تعریف کرد:
۱. قرار دادن قطعه و آببندی
در گام اول قطعه را در فیکسچر مختص قطعه قرار می دهیم و با استفاده از کلمپ، اب بند و اتصالات مخصوص، قطعه را ایزوله می کنیم.
این مرحله بسیار مهم است، زیرا طراحی و ساخت فیکسچری که تکرارپذیری داشته باشد و قطعه را به درستی آب بندی کند، کار مهم و حیاتی می باشد.
۲. پر یا خالی کردن سیال
بسته به روش تست، داخل قطعه با هوا پر می شود یا درون آن خلاء ایجاد می شود.
۳. زمان پایدار شدن
بعد از پر شدن قطعه با سیال، نیاز است که اندکی صبر کنیم تا سیال درون قطعه به پایداری برسد. این زمان که به آن Settling Time نیز گفته میشود، در تستهای افت فشار اهمیت زیادی دارد.
تغییر دمای هوا، تغییر شکل جزئی قطعه، انبساط شیلنگها و آببندها و سایر عوامل میتوانند در لحظات ابتدایی باعث تغییر فشار شوند؛ بدون اینکه الزاماً نشتی واقعی وجود داشته باشد. اگر اندازهگیری خیلی زود شروع شود، دستگاه ممکن است این تغییرات را به عنوان نشتی تفسیر کند.
۴. اندازهگیری
بعد از به ثبات رسیدن قطعه، دستگاه شروع به اندازه گیری می کند. نحوه اندازه گیری این پارامتر، در تستهای مختلف، با هم تفاوت زیادی دارد که آن را در ادامه این مقاله بیشتر توضیح می دهیم.
۵. مقایسه با حد مجاز
بعد از اینکه مقدار پارامتر توسط دستگاه خوانده شد، باید این مقدار را با مقدار مجاز قطعه مقایسه کند و نتیجه را روی نمایشگر خود نشان دهد. مقدار اندازهگیریشده با محدوده تعریفشده برای قطعه مقایسه میشود و نتیجه به صورت OK یا NOK اعلام میگردد.
۶. تخلیه فشار
در پایان، فشار داخل قطعه تخلیه شده و قطعه برای خروج از فیکسچر آماده میشود.
روشهای اصلی تست نشتی
روشهای مختلفی برای تشخیص و اندازهگیری نشتی وجود دارد. انتخاب روش مناسب به مشخصات قطعه و مقدار نشتی قابل قبول بستگی دارد.
۱. روش افت فشار (Presuure Decay)
یکی از مرسوم ترین روشها برای اندازه گیری نشتی، روش افت فشار می باشد. احتمالا همه ما این تست را در کودکی و بدون سنسور انجام داده ایم! در زمان کودکی یک بادکنک داشتیم و آن را باد می کردیم؛ در ظاهر همه چیز خوب بود. اما بعد چند ساعت مشاهده می کردیم که بادکنک کم باد می شود. این روش اساس اندازه گیری نشتی، به روش افت فشار هست.
به زبان تئوری، در این روش قطعه تا فشار مشخصی پر می شود. سپس اتصال قطعه با مسیر ورود هوا قطعه می شود و سیستم ایزوله می شود. سپس مقدار افت فشار هوا داخل قطعه اندازه گیری می شود. اگر قطعه نشتی نداشته باشد، افت فشاری مشاهده نخواهیم کرد (یا کمتر از مقدار مجاز مشاهده می شود)
مقدار افت فشار بر حسب واحدها فشار مانند mbar یا mmHg نشان داده می شود.
۲. روش افت خلأ (Vacuum Decay)
برای بعضی از قطعات که معمولا در شرایط خلا کار می کند، به جای اعمال فشار مثبت، داخل قطعه فشار منفی (خلا) ایجاد می شود.
بعد از اینکه قطعه به سطح خلأ مورد نظر رسید، سیستم از منبع خلأ جدا می شود و تغییر فشار در این مدت اندازه گیری می شود. در صورتی که هوا در مدت زمان تست وارد قطعه شود، میزان سطح خلا تغییر خواهد کرد. این روش عموما برای قطعاتی استفاده می شود که در هنگام کار نیز در شرایط خلا قرار دارند (مانند بوستر ترمز خودرو)
در روش افت خلا نیز مانند افت فشار، حجم داخلی قطعه، دما، کیفیت آببندی و زمان پایدار شدن روی نتیجه نهایی تست اثرگذار است.
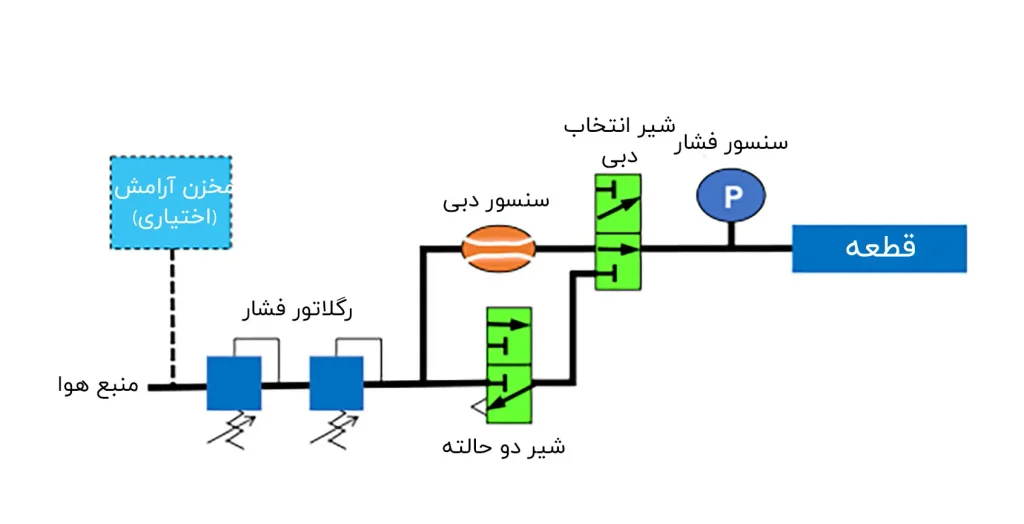
۳. روش اندازه گیری دبی (Mass Flow)
در روش اندازه گیری دبی، به جای اینکه تغییر فشار داخل قطعه اندازه گیری شود، مقدار جریان عبوری برای اینکه جبران فشار داخل انجام شود، اندازه گیری می شود.
به صورت کلی، قطعه در یک فشار مشخصی قرار می گیرد و سپس میزان جریان مربوط به نشتی اندازه گیری می شود. این روش معمولا برای دقتهای بالاتر تست نشتی استفاده می شود. همچنین برای اینکه به طور مستقیم بخواهیم میزان نشتی را به صورت واحد دبی مثلا cc/min بیان کنیم.
۴. روش تفاضلی (Differential Pressure)
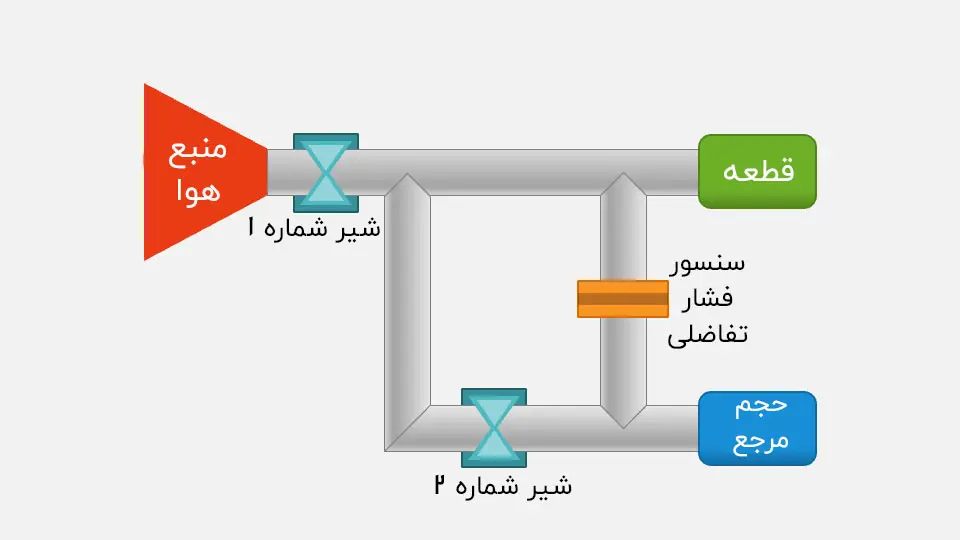
در روش فشار تفاضلی، به جای اینکه افت فشار قطعه به طور مستقیم اندازه گیری شود، فشار قطعه مورد تست با نمونه مرجع مقایسه می شود.
در این نوع تست، یک طرف دیاگرام تست قطعه قرار دارد و در سمت دیگر یک حجم مرجع. در ادامه اختلاف فشار بین این دو حجم، توسط یک سنسور تفاضلی اندازه گیری می شود. مهم ترین مزیت این نوع تست این است که متغیرهایی مانند فشار و دما تا حد زیادی حذف می شود.
این روش در تستهایی که به تشخیص تغییرات بسیار کوچک فشار نیاز دارد، بسیار مهم است. البته که دقت دستگاه به طراحی مدار، حجم قطعه و حجم مرجع، نوع سنسور، فشار تست و روش کالیبراسیون وابسته است.
۵. تست نشتی به روض قوطه وری (Bubble Test)
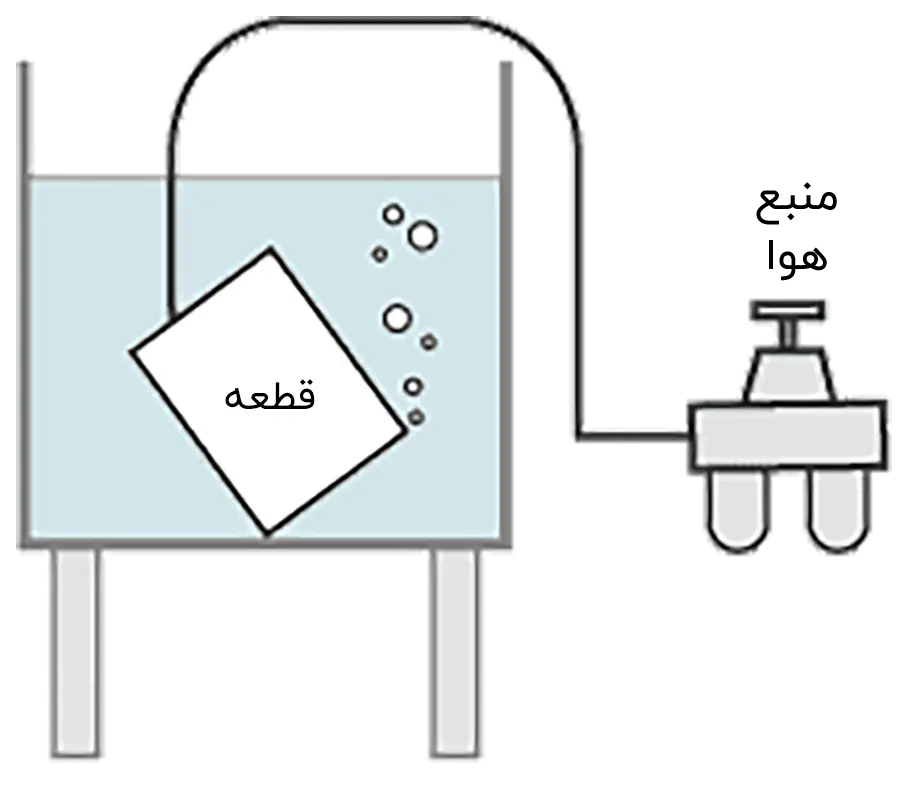
احتمالا این روش را بتوان سنتی ترین روش تشخیص نشتی دانست. این روش در ضمن سادگی، بسیار کارامد و پرکاربرد می باشد.
یکی از مهم ترین مزایای این روش، مشاهده محل نشتی می باشد که آن را از روشهای دیگر متمایز می کند. اگرچه از نظر دقت و قابلیت اتوماسیون با روشهای دقیق اندازهگیری نرخ نشتی قابل مقایسه نیست.
خیلی اوقات انجام تست نشتی با آب، برای یافتن محل دقیق نشتی استفاده می شود، بدین صورت هنگامی که با روشهای دیگر، وجود نشتی در قطعه مشخص شد، در صورتی که به هر روشی امکان نشتی گیری قطعه باشد، آن را با روش غوطه وری در آب تست می کنند.
تفاوت روشهای مختلف تست نشتی
اینکه کدام روش بهترین روش است، سوال درستی نیست. این سوال با تجه به نیاز شما متفاوت است.
| پارامتر | تأثیر در انتخاب روش |
|---|---|
| فشار تست | تعیین محدوده عملکرد سیستم و سنسورها |
| حجم داخلی قطعه | تأثیر مستقیم بر رفتار فشار و زمان تست |
| نشتی مجاز | تعیین حساسیت مورد نیاز |
| زمان سیکل | محدودیت برای تست، پایداری، پر شدن |
| دمای قطعه | مؤثر بر رفتار گاز و پایداری اندازهگیری |
| سیال تست | هوا، نیتروژن یا سایر سیالات |
| تعداد قطعات | تعیین سطح اتوماسیون |
| شکل قطعه | مؤثر بر طراحی فیکسچر و آببندی |
| تعداد پورتها | مؤثر بر مدار پنوماتیک و کلمپها |
| نیاز به ثبت اطلاعات | تعیین سیستم کنترل و ردیابی شدن |
برای مثال، ممکن است روش اندازه گیری افت فشار، برای یک قطعه بزرگ انتخاب مناسبی باشد، در حالی که برای یک قطعه با میزان نشتی مجاز بسیار پایین، روش مناسبی نباشد.
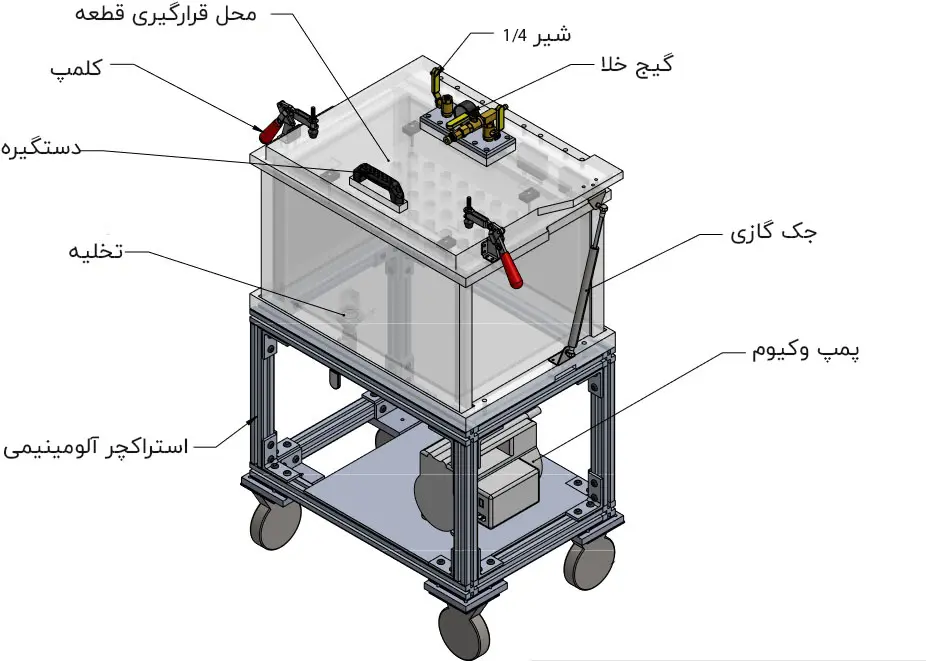
فیکسچر و کلمپ؛ بخش مهم دستگاه تست نشتی
دستگاه تست نشتی هرچقدر سنسور دقیقی داشته باشد، اگر فیکسچر مناسبی نداشته باشد، نتیجه قابل اعتمادی ارائه نمیکند.فیکسچر وظیفه دارد قطعه را در موقعیت مشخص نگه دارد و نقاط مورد نیاز را بهدرستی آببندی کند.
برای طراحی فیکسچر باید مواردی مانند شکل قطعه، ابعاد، تعداد پورتها، فشار تست، نحوه بارگذاری قطعه و زمان سیکل در نظر گرفته شود.
برای مثال، اگر قرار است یک قطعه دارای چند مجرای ورودی و خروجی تست شود، تمام مسیرهایی که در شرایط واقعی باید آببندی شوند باید در فیکسچر به شکل مناسب بسته شوند. اگر یکی از آببندیها نشتی داشته باشد، دستگاه ممکن است قطعه سالم را به عنوان معیوب تشخیص دهد.
از طرف دیگر، کلمپ باید نیروی کافی برای حفظ آببندی در طول تست داشته باشد؛ اما نیروی بیش از حد نیز میتواند به قطعه یا آببند آسیب بزند یا شکل قطعه را تغییر دهد.
به همین دلیل طراحی فیکسچر یکی از بخشهای اصلی ساخت دستگاه تست نشتی است و نباید آن را صرفاً یک نگهدارنده مکانیکی در نظر گرفت.
تست نشتی چه قطعاتی را شامل میشود؟
تست نشتی در صنایع مختلف و برای قطعات بسیار متنوعی استفاده میشود.
قطعات خودرو
از جمله:
- سرسیلندر و بلوک موتور
- رادیاتور
- واترپمپ
- قطعات سیستم سوخت
- قطعات سیستم ترمز
- کالیپر و مجموعههای هیدرولیکی
- قطعات فرمان
- پوسته گیربکس
- رینگ و مجموعه چرخ
برای هر یک از این قطعات، روش تست، فشار، مقدار نشتی مجاز و فیکسچر مورد نیاز میتواند کاملاً متفاوت باشد.
قطعات هیدرولیک و پنوماتیک
شیرها، بلوکهای هیدرولیک، سیلندرها، اتصالات، مانیفولدها و مجموعههای پنوماتیکی از دیگر کاربردهای مهم تست نشتی هستند.
در این قطعات، علاوه بر نشتی خارجی، در برخی موارد نشتی داخلی نیز اهمیت دارد.
تجهیزات پزشکی
در برخی تجهیزات پزشکی و مجموعههای انتقال سیال یا گاز، کنترل نشتی یکی از مراحل مهم کنترل کیفیت است.
حساسیت تست در این کاربردها به نوع محصول و الزامات فنی آن بستگی دارد.
قطعات پلاستیکی و تجهیزات صنعتی
مخازن، محفظهها، قطعات تزریقی، اتصالات و مجموعههایی که باید یک فضای داخلی مشخص را آببندی کنند نیز میتوانند به تست نشتی نیاز داشته باشند.
چگونه روش مناسب تست نشتی را انتخاب کنیم؟
انتخاب روش تست باید از مشخصات خود قطعه شروع شود، نه از دستگاهی که از قبل در دسترس است. اطلاعاتی مانند موارد زیر برای انتخاب روش اهمیت دارند:
فشار تست: مثلاً فشار مورد نیاز برای آزمون چقدر است؟
حجم داخلی قطعه: حجم داخلی کوچک و بزرگ رفتار متفاوتی در تست فشار دارند.
نشتی مجاز: حد قابل قبول نشتی باید مشخص باشد.
زمان سیکل: برای مثال اگر هر قطعه باید در چند ثانیه تست شود، زمان پر شدن و پایداری اهمیت زیادی پیدا میکند.
سیال تست: هوا، نیتروژن یا سیال دیگر؟
تعداد قطعات در ساعت: این پارامتر روی سطح اتوماسیون دستگاه اثر میگذارد.
نیاز به ثبت نتایج: در خطوط تولید ممکن است لازم باشد فشار، نرخ نشتی، شماره قطعه، زمان تست و نتیجه هر سیکل ذخیره شود.
دستگاه تست نشتی چگونه ساخته میشود؟
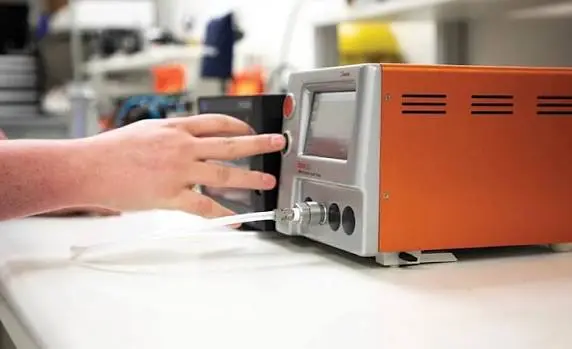
دستگاه تست نشتی بسته به کاربرد میتواند از یک سیستم ساده رومیزی تا یک ماشین کاملاً اتوماتیک خط تولید متفاوت باشد.
یک سیستم معمول میتواند شامل بخشهای زیر باشد:
- مدار آمادهسازی هوای فشرده
- شیرهای کنترل
- رگلاتور و تجهیزات پنوماتیک
- سنسور فشار یا دبی
- واحد کنترل
- HMI
- فیکسچر و کلمپ
- آببندها و اتصالات
- مدار تخلیه
در ماشینهای اتوماتیک، بخشهای دیگری مانند سیستم بارگذاری قطعه، سنسور حضور قطعه، کنترل کلمپها، خروج قطعه معیوب، ثبت اطلاعات و ارتباط با PLC خط تولید نیز اضافه میشوند.
در بسیاری از پروژهها، دستگاه فقط برای یک قطعه مشخص طراحی میشود. در چنین شرایطی طراحی مکانیکی فیکسچر، مدار پنوماتیک و برنامه کنترل باید متناسب با همان قطعه انجام شود.
به همین دلیل ساخت دستگاه تست نشتی معمولاً یک پروژه مهندسی سفارشی است، نه صرفاً خرید یک سنسور و اتصال آن به یک مدار هوا.
برای طراحی دستگاه تست نشتی چه اطلاعاتی لازم است؟
اگر قرار باشد برای یک قطعه دستگاه تست نشتی طراحی شود، وجود اطلاعات زیر روند طراحی را بسیار دقیقتر میکند:
- نقشه یا مدل سهبعدی قطعه
- جنس قطعه
- حجم داخلی تقریبی
- فشار تست
- نشتی مجاز
- نوع سیال تست
- زمان سیکل مورد نظر
- تعداد قطعات در ساعت
- نقاطی که باید آببندی شوند
- روش بارگذاری قطعه
- تعداد اپراتورها
- فضای در دسترس برای دستگاه
- نیاز به ثبت و ذخیره نتایج
- نحوه اتصال دستگاه به خط تولید
در صورت وجود نمونه قطعه و استاندارد یا دستورالعمل تست، انتخاب روش و طراحی فیکسچر نیز دقیقتر انجام میشود.
ساخت دستگاه تست نشتی برای کاربردهای صنعتی
انتخاب روش مناسب Leak Test تنها بخشی از فرآیند کنترل نشتی است. در خطوط تولید، نوع قطعه، فشار تست، حجم داخلی، نرخ نشتی مجاز و زمان سیکل تعیین میکنند که دستگاه تست چگونه طراحی شود.
تست نشتی فقط اندازهگیری افت فشار یک قطعه نیست. برای رسیدن به یک نتیجه قابل اعتماد، باید مجموعهای از عوامل شامل روش اندازهگیری، فشار تست، حجم قطعه، نشتی مجاز، زمان پایدار شدن، دما، مدار پنوماتیک و طراحی فیکسچر در کنار یکدیگر بررسی شوند. در یک دستگاه صنعتی، فیکسچر و سیستم آببندی نیز به اندازه تجهیزات اندازهگیری اهمیت دارند؛ زیرا نشتی در خود فیکسچر میتواند نتیجه تست را کاملاً تغییر دهد.
در میدیا ماشین، طراحی و ساخت دستگاه تست نشتی متناسب با مشخصات قطعه و فرآیند تولید انجام میشود و سیستم تست، فیکسچر، مدار پنوماتیک و منطق کنترل متناسب با نیاز پروژه طراحی میشود
دیدگاهتان را بنویسید