نکات مربوط به فرزکاری تراشکاری

زاویه ورود (entering angle) و زاویه آزاد اصلی (lead angle) هنگام تراشکاری

زاویه ورود (KARP) و زاویه آزاد اصلی (PSIR) زاویه بین لبه برشی و جهت پیشروی می باشد. این زاویه، زاویه مهمی در انتخاب ابزار تراشکاری مناسب برای یک عملیات خاص می باشد و بر روی پارامترهای زیر بیشترین تاثیر را دارد. ... ادامه مطلب
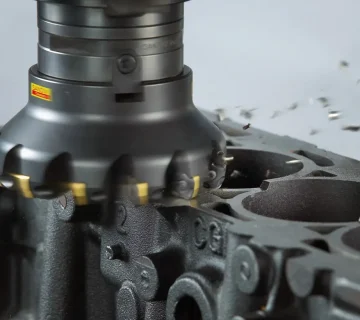
نکات مربوط به فرزکاری

حداکثر ضخامت براده

حداکثر ضخامت براده یکی از مهم ترین پارامترها برای دستیابی به فرایند فرزکاری موثر و قابل اطمینان است. ماشینکاری موثر هنگامی رخ می دهد که میزان براده با ابزار برشی که ماشینکاری می کند تناسب داشته باشد. ... ادامه مطلب
تلرانس و گذاری هندسی

مبناهای با دوحرف A-B

بسیاری سوال می پرسند که آیا این نحوه علامتگذاری درست می باشد؛ جواب این است که بله. مثال زیر را مشاهده نمایید. مبنای A و مبنای B روی همدیگر مبنایی را تشکیل می دهند که A-B نامیده می شود. ... ادامه مطلب
نکات مربوط به فرزکاری تراشکاری

عمر ابزار تراش

با نگاه کردن به سه پارامتر اصلی ماشینکاری، سرعت، پیشروی و عمق برش، هر کدام روی عمر ابزار تاثیرگذار می باشند. برای بهترین حالت عمر ابزار: بهینه کردن ap (برای کاهش تعداد برش ها) بهینه کردن fn (برای کمترین زمان برش) کم کردن vc (برای… ... ادامه مطلب
تلرانس و گذاری هندسی

تعریف Actual Mating Envelope

Actual Mating Envelope یک مفهوم پیچیده و دشوار در استاندارد می باشد. اگرچه همیشه من آن را به این صورت تعریف می کنم که: کوچکترین حالت کامل قطعه که حول یک فیچر خارجی فیت می شود یا بزرگترین حالت کامل قطعه که درون یک فیچر… ... ادامه مطلب
Locating pins 360x320

پین های موقعیت دهنده و نحوه استفاده از آنها

عموما پینهای موقعیت دهنده برای موقعیت دادن دقیق قطعه کار استفاده می شود. برای مثال، یک پالتی که در راستای یک محور حرکت می کند که در آن مکانیزم حرکت دهنده خیلی دقیق نیست که بتوان یک پروسه با دقت را روی قطعه کار انجام… ... ادامه مطلب
نکات مربوط به فرزکاری

گام ابزار و Zn در فرز

هنگام انتخاب مناسب ترین تعداد دندانه برش موثر Zc برای عملیات ماشینکاری، بسیار مهم است که گام (فاصله بین لبه های برشی) در نظر گرفته شود. تمام ابزارهای برشی سندویک در گام های با اندازه منظم موجود می باشد. بسته به اندازه و تعداد لبه… ... ادامه مطلب
نکات مربوط به فرزکاری تراشکاری

طول آویزان ابزار در تراشکاری

طول آویزان  ابزار(Overhang) هنگام ماشینکاری با طول های آویزان بلند، بسیار مهم است که برای یک ابزار صلب، تنظیم طول به گونه ای باشد که تماس نقاط کلمپ به درستی باشد. حداقل طول کلمپ توصیه شده مساوی 4 برابر قطر ابزار می باشد. ... ادامه مطلب