کنترل براده یکی از فاکتورهای کلیدی در تراشکاری می باشد؛ سه اصل کلید در براده شکستن وجود دارد:
- شکستن خود به خود براده، برای مثال در چدن
- شکستن براده در مقابل ابزار
- شکستن براده در مقابل قطعه کار
فاکتورهایی که بر براده شکستن تاثیر دارند عبارتند از:
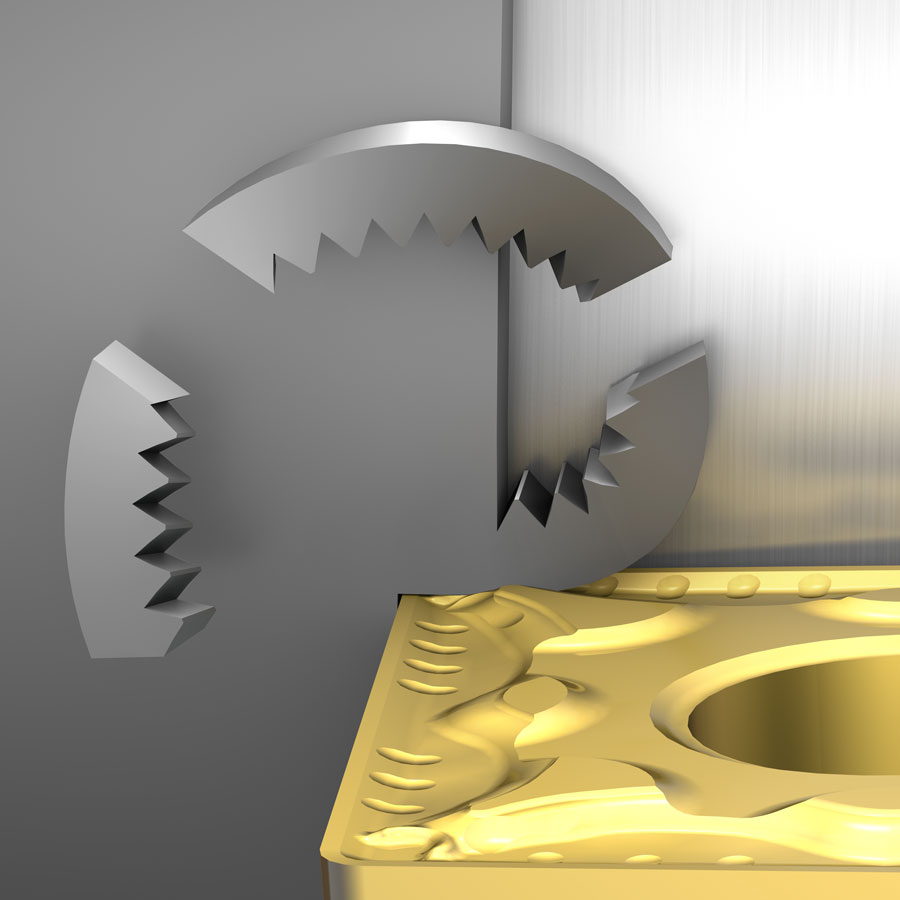
- هندسه اینسرت (بسته به عرض براده و طراحی هندسه میکرو و ماکرو، براده فشرده یا باز می باشد)
- شعاع دماغه (شعاع دماغه کمتر نسبت به شعاع دماغه بیشتر براده را بهتر کنترل می کند.)
- زاویه ورود (بسته به زاویه، براده به جهت های متفاوت هدایت می شود؛ به سمت شانه یا خارج از شانه)
- عمق برش (بسته به جنس قطعه کار، عمق برش بیشتر بر روی شکستن براده تاثیر می گذارد، که منجر به نیرو های بیشتر برای شکستن و حذف براده می شود.)
- پیشروی (پیشروی بیشتر به طور کلی منجر به تولید براده های بزرگتر می شود. در بعضی از مواقع به شکستن براده و کنترل آن کمک می کند.)
- سرعت برش ( تغییر در سرعت برش می تواند بر عملکرد شکستن براده تاثیر بگذارد.)
- متریال (یک متریال با براده کوتاه (مثل چدن) در حالت کلی به راحتی قابل ماشینکاری می باشد. برای متریالهایی با مقاومت مکانیکی و مقاومت به خزش بالا (فلزاتی که تحت فشار به آرامی حرکت می کنند یا تغییر شکل می دهند) شکستن براده یک دغدغه بزرگ می باشد.)
دیدگاهتان را بنویسید